Kiedy w zakładzie obróbki cieplnej piec wsadowy zastąpiono linią ciągłą, pierwszymi elementami, które ulegają uszkodzeniu, są często rury promiennikowe lub rolki pieca. Powodem rzadko jest sam gatunek stopu. Wysokostopowe odlewy odśrodkowe wcześnie ulegają zniszczeniu, gdy grubość ścianki jest zmienna, prędkość wirowania jest nierówna lub gdy struktura odlewu nie jest sprawdzana przed obróbką. Jeśli kupujesz te części, traktuj zakup jako problem ze specyfikacją i weryfikacją, a nie problem z numerem katalogowym.
W tym przewodniku wyjaśniono, czym są odlewy odśrodkowe wysokostopowe, jak porównać gatunki takie jak 1.4848, 1.4852, 2.4879, 316L, 2205, 440C i GX280 KMTBCr26 oraz co należy sprawdzić przed złożeniem zamówienia. Praktyczny cel jest prosty: dopasować odlew do atmosfery pieca, wzoru zużycia lub środowiska korozyjnego, a następnie potwierdzić, że dostawca może utrzymać wymiary i konstrukcję, za które zapłaciłeś.
Co wyróżnia odlewy odśrodkowe wysokostopowe
Odlewanie odśrodkowe wlewa stopiony metal do obracającej się formy. Siła odśrodkowa wypycha metal na zewnątrz, więc zewnętrzna ściana tworzy się jako pierwsza i twardnieje pod ciśnieniem. Dlatego proces ten nadaje się do części cylindrycznych lub symetrycznych: rur, rolek, tulei, cylindrów i pierścieni. W przypadku gatunków wysokostopowych zaletą jest nie tylko kształt. W procesie tym można uzyskać gęstą ścianę z mniejszą liczbą porów skurczowych niż w przypadku statycznego odlewu piaskowego tego samego przekroju i nie wykorzystuje się w nim odrębnych pionów ani punktów zasilania, aby uniknąć uwięzionej porowatości.
Wysoka zawartość stopu oznacza, że materiał zawiera wystarczającą ilość chromu, niklu, krzemu lub innych pierwiastków, aby przetrwać ciepło, zużycie lub korozję. Zwykły wałek ze stali węglowej może kosztować mniej, ale będzie ulegał zgorzeleniu, wypaczeniu lub zużyciu w piecu. Wysokostopowy odlew odśrodkowy jest wskazany, gdy część musi zachować swój kształt i powierzchnię w temperaturze lub gdy środowisko korozyjne lub ścierne mogłoby zniszczyć rurę niższej jakości.
Kompromis polega na tym, że odlewanie odśrodkowe nie jest uniwersalnym zamiennikiem odlewu piaskowego lub metodą traconego węgla. Najlepiej nadaje się do części okrągłych, pustych lub symetrycznych. Skomplikowane zamki, cienkie żebra i ciasne wnęki wewnętrzne zwykle poddaje się odlewowi metodą traconego lub formowaniu piaskowemu. Kupujący powinien najpierw potwierdzić, że geometria części pasuje do procesu, a następnie porównać wymagania dotyczące stopu i kontroli.
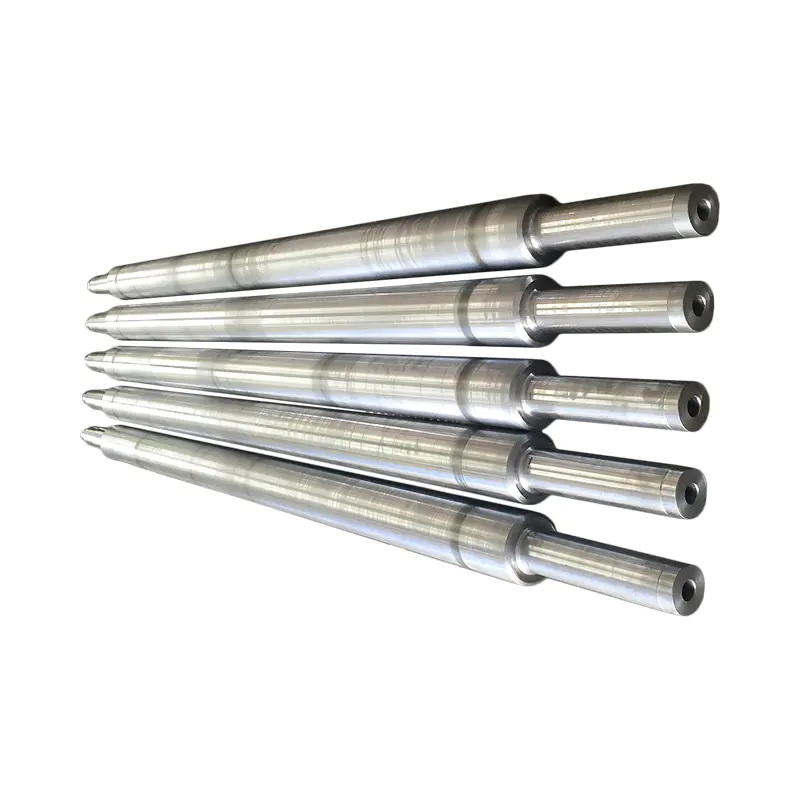 Asortyment niestandardowych rur stalowych odlewanych odśrodkowo, żaroodpornych Przeglądaj niestandardowe, odlewane odśrodkowo, odporne na ciepło rury i rolki, w tym warianty 1.4848, 1.4852 i 2.4879, a następnie porównaj potrzeby w zakresie stopów i kontroli. Zobacz produkt →
Typowe żaroodporne produkty odśrodkowe obejmują rury promiennikowe, walce piecowe, walce chłodzone wodą i rury promiennikowe typu W. Wersje odporne na zużycie obejmują cylindry szlifierskie o wysokiej twardości i obudowy maszyn górniczych. Wersje odporne na korozję obejmują tuleje 2205 i 316L do linii chemicznych i cynkowniczych.
Dopasowanie gatunków stopów do ciepła, zużycia i korozji
Gatunek stopu jest punktem wyjścia, ale o ostatecznym wyborze decydują warunki pracy. Wałek pieca w linii ciągłej przyjmuje inne obciążenie niż taca pieca wsadowego. Tuleja w linii chemicznej podlega odmiennemu atakowi niż obudowa górnicza. Użyj poniższego porównania jako krótkiej listy, a nie ostatecznej specyfikacji.
Tabela 1: Typowe gatunki odlewów odśrodkowych wysokostopowych i ich typowy zakres usług. Ostateczny wybór zależy od temperatury, atmosfery, obciążenia i medium korozyjnego. | Ocena | Kluczowy charakter stopu | Typowe skupienie na usługach | Przykładowe części |
| 1,4848 (GX40CrNiSi25-20) | Wysoka zawartość Cr i Ni, odporność na ciepło | Wsporniki pieców wysokotemperaturowych | Podajnik dolny, tace pieca ciągłego, ramy do obróbki cieplnej |
| 1,4852 (GX40NiCrSiNb35-26) | Stabilizowany Nb, odporny na ciepło | Walce piecowe i rury promiennikowe | Wałek paleniska pieca, rura promiennikowa, rura promiennikowa typu W |
| 2,4879 (GNiCr28W) | Ni-Cr-W, silne cykle termiczne | Transport i ogrzewanie w wysokiej temperaturze | Przenośnik ślimakowy, rolka pieca, rura promiennikowa |
| Typ HP 26Cr35Ni | Wysoka zawartość Ni i Cr, wariant stopu miedzi | Mieszanie chemiczne i wysokotemperaturowe | Mieszadło |
| 316L (CF3M) | Stal austenityczna zawierająca mo | Odporność na korozję | Trwała tuleja antykorozyjna, ocynkowana rolka zlewowa |
| 2205 (CD3MN) | Stal nierdzewna dwustronna | Serwis korozji i chlorków | Tuleja odporna na korozję |
| 440C | Wysoka zawartość węgla, wysoka twardość | Zużycie ścierne | Wewnętrzny cylinder szlifierski o wysokiej twardości |
| GX280 (KMTBCr26) | Żelazo białe o wysokiej zawartości Cr | Silne ścieranie | Obudowa maszyn górniczych, odporny na zużycie cylinder wewnętrzny |
Często spotykane są dwa błędy. Po pierwsze, wybranie klasy wyższej niż wymaga tego aplikacja. Zwiększa to koszty bez poprawy obsługi, jeśli przyczyną awarii jest w rzeczywistości przeciążenie mechaniczne lub złe dopasowanie. Po drugie, kopiowanie gatunku z innego pieca lub linii. Niewielkie zmiany w atmosferze, zawartości siarki, chlorków lub cykle termiczne mogą przenieść właściwy wybór z jednej rodziny do drugiej. Dostawca, który może przedstawić analizę chemiczną i strukturę metalograficzną, jest bardziej przydatny niż ten, który podaje tylko nazwę gatunku.
 1.4852 GX40NiCrSiNb35-26 Odlewana odśrodkowo rura promiennikowa do ogrzewania pieca Zobacz tę żaroodporną rurę promiennikową do ogrzewania w piecu, z temperaturą pracy 900°C, zakresem rozmiarów φ50–φ1200 i określonym składem chemicznym 24–27% Cr / 33–36% Ni. Zobacz produkt →
Na przykład często określa się rury promiennikowe 1.4852, w przypadku których rura musi być odporna na utlenianie i utrzymywać wytrzymałość na pełzanie. Jeśli rura jest również narażona na silne ścieranie spowodowane ruchomym obciążeniem, zamiast tego może być potrzebny gatunek odporny na zużycie. Jeśli w rurce znajdują się chlorki lub kwasy, lepszym rozwiązaniem może być tuleja 316L lub 2205.
Odlewanie odśrodkowe a odlewanie piaskowe i inwestycyjne
Wybór procesu wpływa na tolerancję grubości ścianki, wykończenie powierzchni, koszt oprzyrządowania i liczbę części, które można zamówić. Poniższa tabela zawiera praktyczne porównanie części wysokostopowych. Została napisana do dyskusji na temat zamówień publicznych, a nie do podręcznika.
Tabela 2: Porównanie procesów odlewów przemysłowych wysokostopowych. Odlewanie odśrodkowe wygrywa pod względem gęstości cylindrycznej i zakresu rozmiarów, ale nie jest to najlepsza metoda dla każdej geometrii. | Proces | Najlepsze kształty | Typowa ściana i rozmiar | Względny koszt oprzyrządowania | Względny koszt sztuki | Kluczowe ryzyko |
| Odlewanie odśrodkowe | Rury, rolki, tuleje, pierścienie | Średnica 50-1000 mm, długość do 4000 mm | Średni | Średni to high | Prędkość wirowania i jednorodność ścianek |
| Odlew żywiczny w piasku | Ramy duże, tace, osłonki | Duże i ciężkie sekcje | Niski do średniego | Niski do średniego | Porowatość i oczyszczanie powierzchni |
| Casting inwestycyjny | Skomplikowane, cienkościenne, precyzyjne części | Małe i średnie, wysoka szczegółowość | Wysoka | Wysoka | Limit rozmiaru i koszt |
Jeśli część jest rurą prostą lub schodkową, odlewanie odśrodkowe zwykle zapewnia lepszą strukturę wewnętrzną i mniejszy naddatek na obróbkę niż odlewanie w formach piaskowych. Jeśli część ma dużą prostokątną ramę, często bardziej praktyczne jest formowanie w piasku żywicznym. Jeśli część ma drobne przejścia wewnętrzne lub złożony profil zewnętrzny, jedyną metodą może być odlewanie metodą traconego wosku. Pytaniem przy zakupie nie jest to, który proces jest ogólnie najlepszy, ale który proces pasuje do rysunku i trybu awarii.
W przypadku elementów pieca, przemysł obróbki cieplnej często wymaga połączenia ścieżek procesów. Rura promiennikowa może być odlewana odśrodkowo, natomiast oprawa lub taca może być odlewana w piasku. Dostawca kontrolujący więcej niż jeden proces może zmniejszyć liczbę dostawców i zachować spójne tolerancje w całym zespole.
Lista kontrolna specyfikacji i kontroli dla kupujących
Przed zatwierdzeniem zamówienia na wysokostopowe odlewy odśrodkowe należy umieścić na piśmie następujące punkty. To właśnie te szczegóły decydują o tym, czy dana część pasuje, jest trwała i czy można ją wyśledzić, jeśli coś pójdzie nie tak.
- Rewizja rysunku i gatunek stopu. Potwierdź dokładny gatunek, łącznie z dowolnym przyrostkiem, takim jak GX40CrNiSi25-20 lub CF3M. Nie akceptuj ogólnego opisu „stal żaroodporna”.
- Skład chemiczny. Poproś o wynik bezpośredniego odczytu spektrometru lub certyfikowany raport z testu młyna dla ciepła. Sprawdź węgiel, chrom, nikiel, krzem i wszelkie elementy stabilizujące pod kątem zgodności z normą.
- Grubość ścianki i koncentryczność. W przypadku rur i rolek określ ściankę minimalną, ścianę maksymalną i dopuszczalny mimośród. Wizualnie okrągła rura może nadal być zbyt niezrównoważona, aby można ją było poddać czystej obróbce.
- Długość i prostota. Potwierdź długość całkowitą, przygotowanie końcówek i tolerancję prostoliniowości. Długie rolki mogą wymagać odprężenia przed obróbką końcową.
- Struktura metalograficzna. W przypadku pracy w wysokich temperaturach należy poprosić o badanie metalograficzne w celu potwierdzenia struktury odlewu i sprawdzenia pod kątem nadmiernej porowatości lub wtrąceń.
- Badania nieniszczące. Uzgodnij kontrolę penetracyjną, ultradźwiękową lub radiograficzną części w przypadku, gdy część ma kluczowe znaczenie. Podaj poziom akceptacji, a nie tylko metodę.
- Obróbka skrawaniem i cieplna. Potwierdź, czy dostawca obrabia część lub dostarcza zgrubny odlew. Jeśli wymagana jest obróbka cieplna, zapytaj o wynik cyklu i twardości.
- Znakowanie i identyfikowalność. Wymagaj numeru wytopu, gatunku i numeru zamówienia zakupu na części lub na trwałej etykiecie. Ma to znaczenie, gdy kilka stopów wygląda podobnie po piaskowaniu.
- Pakowanie i wysyłka. W przypadku długich rur i rolek należy określić zabezpieczenie końcówek, rozstaw podpór i zabezpieczenie przed wilgocią. Dobry odlew może zostać uszkodzony przez słabe blokowanie.
Dostawca posiadający własny sprzęt do wykańczania często jest w stanie spełnić te wymagania lepiej niż firma handlowa. Może kontrolować przejście od odlewania, przez obróbkę cieplną, aż po obróbkę skrawaniem, bez konieczności transportu części pomiędzy wieloma warsztatami. Zmniejsza to ryzyko zmiany wymiarów po końcowej kontroli.
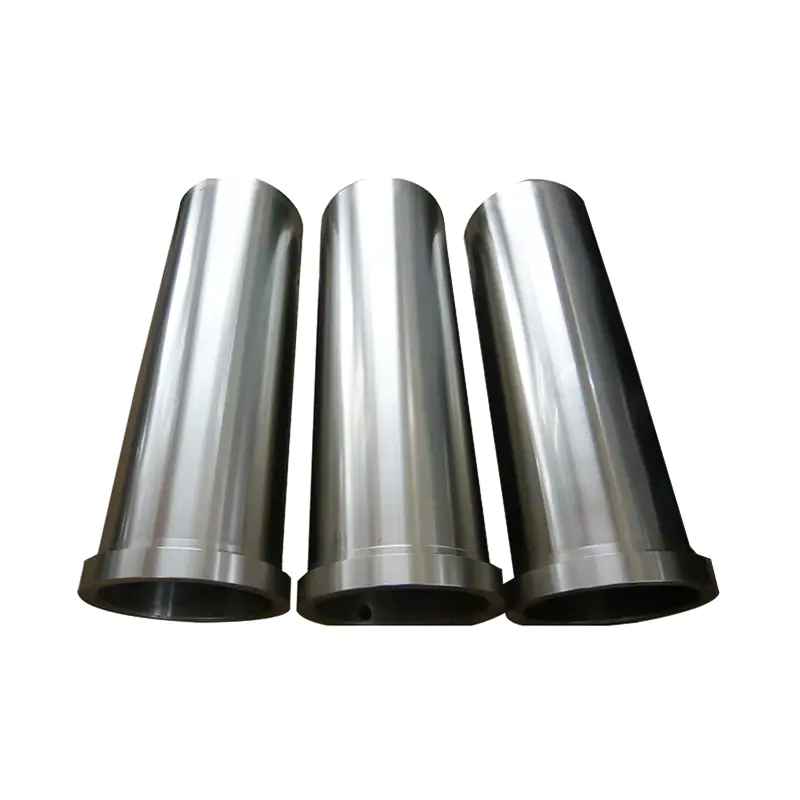 Odporny na zużycie cylinder wewnętrzny GX280 KMTBCr26 do sprzętu górniczego Zobacz tę hartowaną, odlewaną odśrodkowo lufę wewnętrzną do górnictwa pod dużym obciążeniem i mielenia proszków, o HRC powyżej 60 i stabilnej wydajności pod wpływem uderzeń i zużycia. Zobacz produkt →
W przypadku części odpornych na zużycie, takich jak cylindry wewnętrzne GX280 KMTBCr26, obowiązuje ta sama logika. Twardość i mikrostruktura decydują o trwałości użytkowej, dlatego plan kontroli powinien obejmować badanie twardości i sprawdzenie wad odlewniczych. Niska cena za kilogram nie ma sensu, jeśli część ulegnie awarii w ciągu tygodni.
Gdzie wysokostopowe odlewy odśrodkowe zarabiają na swoich kosztach
Wysokostopowe odlewy odśrodkowe stanowią zwykle niewielką część budżetu inwestycyjnego zakładu, ale dużą część kosztów jego utrzymania. Zarabiają, gdy ograniczają nieplanowane przestoje, utrzymują stabilność wymiarową i przetrwają konkretny atak w procesie. Poniższe drzewo przedstawia główne ścieżki zastosowań tych odlewów.
- Obróbka cieplna
- Rurki promiennikowe i rurki promiennikowe typu W
- Rolki pieca, rolki paleniska i rolki chłodzone wodą
- Tace, ramy, ramy na materiał wsadowy i zębatki
- Obróbka chemiczna
- Tuleja odporna na korozjęs in 2205 and 316L
- Wysoka-temperature agitators
- Stal i metalurgia
- Rolki paleniska pieca i rolki pieca grzewczego
- Rury promiennikowe do linii ponownego nagrzewania i obróbki cieplnej
- Inne linie przemysłowe
- Ocynkowane rolki zlewozmywakowe
- Części rusztu do spalania śmieci
- Odporne na zużycie cylindry wewnętrzne i obudowy maszyn górniczych
W każdym przypadku decyzję o zakupie należy rozpocząć od stanu awaryjnego. Jeśli stara część pękła, sprawdź cykle termiczne i konstrukcję wspornika. Jeśli się skaleczy, sprawdź atmosferę i stop. Jeśli zużył się cienki, sprawdź ścieranie i twardość. Jeśli skorodował, sprawdź skład chemiczny i poziom chlorków. Zamienny odlew powinien uwzględniać ten tryb, a nie po prostu odpowiadać staremu rysunkowi.
Dla kupujących, którzy chcą technicznego punktu wyjścia, podstawowe zasady i charakterystyka procesu odlewania odśrodkowego wyjaśnić, jak prędkość obrotowa, temperatura formy i szybkość zalewania wpływają na ostateczną ściankę. Jeśli część ulegnie przedwczesnemu uszkodzeniu, zmienne te są często ważniejsze niż nazwa stopu.
Jak ocenić dostawcę odlewów odśrodkowych wysokostopowych
Zakres procesów i sprzęt kontrolny dostawcy informują, co może on kontrolować. W przypadku odlewów odśrodkowych wysokostopowych należy szukać trzech możliwości. Po pierwsze, czy dostawca może odlać wymaganą średnicę i długość? Zakres średnic od 50 mm do 1000 mm i długości do 4000 mm obejmuje wiele rolek piecowych i rur promieniujących. Po drugie, czy może kontrolować chemię i strukturę? Spektrometria z odczytem bezpośrednim, spektrometria ręczna, metalografia i skanowanie 3D to praktyczne narzędzia do tej pracy. Po trzecie, czy może dokończyć część? Piece do obróbki cieplnej i sprzęt do obróbki zmniejszają ryzyko uszkodzeń podczas obsługi i utraty tolerancji między warsztatami.
Zdolność produkcyjna ma również znaczenie dla czasu realizacji. Roczna wydajność odlewania wynosząca kilka tysięcy ton nie jest gwarancją jakości, ale pokazuje, że dostawca jest w stanie obsłużyć powtarzające się zamówienia i większe kampanie. Dla odbiorców eksportowych przydatne jest wsparcie językowe i doświadczenie w zakresie międzynarodowych standardów pakowania. Poproś o przykładowe zapisy z inspekcji podobnego gatunku i kształtu, a nie tylko o ogólną broszurę.
Wysokostopowe odlewy odśrodkowe nie są towarem. Ten sam gatunek nominalny może działać bardzo różnie w zależności od prędkości wirowania, jednorodności ścianek, obróbki cieplnej i kontroli. Zacznij od trybu awaryjnego, wybierz proces pasujący do geometrii, wybierz stop dla rzeczywistego środowiska i zapisz wymagania kontrolne w zamówieniu. Takie podejście nie sprawi, że casting będzie tani, ale sprawi, że zakup będzie przewidywalny. Jeśli chcesz porównać rurkę promiennikową, wałek pieca, tuleję odporną na korozję lub cylinder odporny na zużycie, przed porównaniem ceny zapytaj o gatunek, raport z testu i tolerancję obróbki.