Rura promiennikowa, która pełza po jednej kampanii, wałek pieca odpryskujący przed planowanym wyłączeniem, walec zlewowy, który pęka w ciągu kilku miesięcy od uruchomienia — pierwszym podejrzanym jest prawie zawsze klasa materiału. W praktyce winę ponosi często proces castingu. Rura odlewana odśrodkowo zapewnia gęstszą, czystszą i bardziej koncentryczną strukturę niż odlewanie statyczne, a w przypadku wielu kompozycji wysokostopowych jest to bardziej praktyczna metoda niż kucie. Prawdziwym wyzwaniem jest dopasowanie stopu, tolerancji wymiarowych i kontroli jakości dostawcy do rzeczywistej usługi. W tym przewodniku wyjaśniono, czym jest rura odlewana odśrodkowo, dlaczego jest preferowana w przypadku rur promieniujących, rolek pieca, tulei korozyjnych i wykładzin ścieralnych oraz w jaki sposób można potwierdzić, że odlewnia może dostarczyć to, czego wymaga Twój rysunek.
Co to jest rura odlewana odśrodkowo?
Odlewanie odśrodkowe tworzy część cylindryczną poprzez wlewanie stopionego metalu do formy, która obraca się wokół własnej osi. W maszynie poziomej forma obraca się wokół osi poziomej; w maszynie pionowej, wokół maszyny pionowej. Pole odśrodkowe, które osiąga kilkadziesiąt razy większą siłę ciężkości, dociska ciekły metal do ścianki formy, gdzie krzepnie on kierunkowo od powierzchni zewnętrznej do wewnątrz.
To kierunkowe krzepnięcie jest cechą charakterystyczną procesu. Nie ma centralnego pionu, który kompensowałby skurcz, więc porowatość w linii środkowej, typowa dla odlewów statycznych, jest w dużej mierze nieobecna. Zewnętrzna ściana staje się gęsta i drobnoziarnista. Jednocześnie żużel, żużel i lżejsze wtrącenia są przenoszone w kierunku otworu, gdzie pozostają w warstwie, którą należy usunąć poprzez obróbkę skrawaniem. Rura odlewana odśrodkowo nie jest zatem rurą gotową w stanie odlanym; staje się nim po wytaczaniu, toczeniu i, w większości przypadków, obróbce cieplnej.
Dlaczego odlewanie odśrodkowe jest właściwym procesem w przypadku rur i rolek
W przypadku elementu cylindrycznego decyzja o wyborze źródła zwykle sprowadza się do statycznego odlewania w formach piaskowych, odlewania odśrodkowego lub rur kutych i walcowanych. Poniższa tabela podsumowuje praktyczne różnice.
Porównanie procesów formowania rur ze stopów żaroodpornych, odpornych na korozję i odpornych na zużycie | Charakterystyka procesu | Statyczne odlewanie w piasku | Odlewanie odśrodkowe | Rura kuta i walcowana |
| Gęstość i mikrostruktura | Grube ziarna, ryzyko skurczu i mikroporowatości | Gęsty, kierunkowo zestalony, o niskiej porowatości | Kute, całkowicie zwarte |
| Elastyczność stopu | Wysoka | Wysoka, including low-workability heat-resistant grades | Ograniczone do gatunków nadających się do formowania |
| Koncentryczność | Zależy od zespołu formy i rdzenia | Dobry po obróbce otworu | Znakomicie |
| Jakość powierzchni wewnętrznej | Stan surowy, wymaga oczyszczenia | Otwór obrabiany maszynowo jest standardem | Gładkie, obrobione maszynowo lub ciągnione na zimno |
| Koszt oprzyrządowania i partii | Niski koszt formy, wyższe ryzyko odrzucenia | Umiarkowane oprzyrządowanie, wydajne w przypadku partii produkcyjnych | Wysoka tooling cost, large minimum orders |
Odlewanie statyczne pozostaje przydatne w przypadku złożonych geometrii i małych ilości, ale jego wewnętrzna solidność nie może dorównać strukturze odśrodkowej w przypadku długotrwałych cykli temperaturowych lub wysokich temperatur. Kute rury bez szwu zapewniają w pełni kutą strukturę, jednak wiele gatunków austenitycznych żaroodpornych jest trudnych lub niemożliwych do podkucia. Rodzina stopów dominująca w rurociągach pieców — GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W i 26Cr35Ni typu HP — jest dokładnie tam, gdzie odlewanie odśrodkowe zyskuje swoje miejsce: elastyczność odlewni w chemii z integralnością mechaniczną zbliżoną do materiału kutego.
Wybór stopu: Dopasuj gatunek do usługi
Odlewanie odśrodkowe kontroluje skuteczność wybranego materiału; nie zastępuje materiału. Wybór rozpoczyna się od temperatury roboczej, atmosfery procesowej, mediów chemicznych i trybu zużycia.
Typowe stopy rurowe odlewane odśrodkowo i ich typowe warunki pracy | Stopień stopu | Typowa usługa | Reprezentatywne komponenty |
| 1,4848 (GX40CrNiSi25-20) | Atmosfery utleniające, praca ciągła do około 1050°C | Rury promiennikowe, rolki pieca, tace i osprzęt |
| 1,4852 (GX40NiCrSiNb35-26) | Wysokaer creep loads, about 1100°C; niobium stabilizes carbides | Rury grzewcze, rury promiennikowe w kształcie litery W, walce denne pieca |
| 2,4879 (GNiCr28W) | Poważne obciążenie termiczne i mechaniczne; wolfram wzmacnia matrycę | Rury wymienników ciepła, rolki pieca, przenośniki ślimakowe |
| Typ HP 26Cr35Ni | Piece do reformingu i pirolizy; odporność na nawęglanie powyżej 1000°C | Rury reformera, rury do krakingu etylenu |
| 316L (CF3M) | Żrące media chemiczne; niska zawartość węgla poprawia spawalność | Tuleje i wkładki odporne na korozję |
| 2205 dupleks (CD3MN) | Media zawierające chlorki, odporność na korozję naprężeniową; wyższa wytrzymałość niż 316L | Rękawy do procesów chemicznych, części ograniczające ciśnienie |
| Typ 440C | Wysoka hardness, abrasive wear | Szlifowanie wykładzin młynów, powierzchni ślizgowych |
| GX280 (KMTBCr26) | Silne ścieranie przy uderzeniu; 26% Cr białego żelaza | Noś osłony, wykładziny młynów, osłony sprzętu górniczego |
Błędy selekcji wynikają zwykle z nadmiernej specyfikacji w dolnym zakresie lub niedostatecznej specyfikacji w górnej części. Rura 1.4848 jest ekonomiczna w zakresie maksymalnej temperatury; powyżej, zawierający niob 1.4852 zapewnia zauważalnie lepszą trwałość pełzania. W przypadku reformera nawęglającego zwykle odpowiedzią są stopy typu HP. W przypadku korozji praktyczne pytanie brzmi, czy medium zawiera chlorki: 316L dobrze radzi sobie z kwasami, ale duplex 2205 jest znacznie lepiej odporny na wżery chlorkowe i pękanie korozyjne naprężeniowe oraz zapewnia wyższą wytrzymałość na rozciąganie. W przypadku zużycia wybór zależy od rodzaju węglika, twardości i tolerancji udaru, a nie samej odporności na ciepło.
Możliwość wymiarowania i naddatek na obróbkę
Chemia określa potencjał materiału; wymiary decydują o możliwości montażu. Na etapie zapytania liczą się dwie liczby: zakres średnic odlewni i jej maksymalna długość. Dostawca zdolny do odlewania odśrodkowego powinien obejmować średnice zewnętrzne od około 50 mm do 1000 mm, przy długościach po odlaniu do 4000 mm w materiałach wysokostopowych.
Ponieważ bogata w wtrącenia warstwa wewnętrzna musi zostać rozwiercona, rura odlewana odśrodkowo jest zawsze zamawiana z otworem większym niż ostateczna średnica wewnętrzna. Ta sama logika ma zastosowanie, gdy należy usunąć odlaną powierzchnię zewnętrzną. Niedoświadczony dostawca może w celu wygrania zamówienia zaproponować mniejszy naddatek na obróbkę, pozostawiając niezweryfikowane obszary w otworze. Niezawodna odlewnia określi minimalny naddatek promieniowy, obrobi rurę we własnym warsztacie i zweryfikuje grubość ścianki po wytaczaniu.
Najbezpieczniejszym rozwiązaniem jest zakup gotowej rury, a nie odlanego półfabrykatu. Dostawca powinien być w stanie obrócić stronę zewnętrzną, wywiercić wnętrze, zmierzyć końce i sprawdzić wynik za pomocą skalibrowanego sprzętu wymiarowego. Kiedy odlewanie i obróbka znajdują się pod jednym dachem, odpowiedzialność za tolerancję pozostaje w jednym miejscu.
Kroki kontroli jakości, które mają znaczenie
Certyfikat materiałowy potwierdza jedynie skład wytopu, a nie jakość rury. Poniższe kontrole oddzielają niezawodnego dostawcę od ogólnego warsztatu pracy:
- Weryfikacja składu chemicznego: spektrometr z bezpośrednim odczytem stopu i spektrometr ręczny do pozytywnej identyfikacji materiału kawałek po kawałku.
- Badanie metalograficzne: próbkę ze ścianki rury potwierdzającą oczekiwaną strukturę ziaren, rozkład węglików oraz brak nadmiernej mikroporowatości.
- Kontrola wymiarowa: pomiar grubości ścianki na całej długości oraz weryfikacja prostoliniowości, nieokrągłości i koncentryczności otworu. Duże średnice są korzystne ze skanowania trójwymiarowego.
- Zapisy obróbki cieplnej: elementy odlewane odśrodkowo są zwykle dostarczane po wyżarzaniu rozpuszczającym lub odprężaniu. Poproś o aktualny wykres czasu i temperatury.
Jeśli rura będzie spawana z wężownicą pieca, zapytaj o przygotowanie krawędzi, czystość grani i kwalifikację procedury spawania. W przypadku zastosowań odpornych na wysoką temperaturę i ciśnienie niewielki defekt na powierzchni otworu szybko staje się miejscem inicjacji pęknięcia pod wpływem cykli termicznych.
Jak zakwalifikować dostawcę rur odlewanych odśrodkowo
Zacznij od referencji. Zapytaj, jakich producentów pieców, linii cynkowania, hut stali lub firm petrochemicznych dostarczyła odlewnia. Odpowiedź powie Ci więcej niż broszura.
- Jaka prędkość obrotowa, powłoka formy i temperatura zalewania są dostosowane do wybranej średnicy i stopu?
- Jaka jest roczna zdolność odlewania? Wydajność rzędu kilku tysięcy ton rocznie pozwala na utrzymanie ciągłości dostaw partii oraz kontrolę w trakcie procesu.
- Czy odlewnia posiada własne piece do obróbki cieplnej i obróbkę skrawaniem? Dostawcy zajmujący się wyłącznie odlewami mają problemy z prostotą i koncentrycznością po przeniesieniu części do warsztatu zewnętrznego.
- Jaki sprzęt inspekcyjny znajduje się w naszej firmie? Spektrometry z odczytem bezpośrednim i ręczne, analiza metalograficzna i skanowanie trójwymiarowe stanowią podstawę.
- Jak traktowane są odrzucenia? Odpowiedź powinna zawierać udokumentowaną procedurę niezgodności.
Do każdej odpowiedzi należy dołączyć dowody: zapisy prędkości obrotowej, wykresy obróbki cieplnej, raporty z inspekcji i dane dotyczące niezgodności. Dla nabywców międzynarodowych liczy się również logistyka. Odlewnia z łatwym dostępem do międzynarodowego lotniska, połączeń kolejowych i obiektów portowych skraca czas realizacji zamówień, a ugruntowane rekordy eksportu w Europie, Ameryce Południowej i Japonii pokazują, że transgraniczne wymagania dotyczące dokumentacji i pakowania są już zarządzane.
Rura odlewana odśrodkowo jest domyślnym rozwiązaniem inżynieryjnym, gdy element cylindryczny musi wytrzymać wysoką temperaturę, działanie mediów korozyjnych lub warunki ścierne. Proces ten eliminuje ryzyko porowatości w przypadku odlewania statycznego i rozszerza wybór stopów poza to, co kucie może ekonomicznie wyprodukować. Jednak korzyść pojawia się tylko wtedy, gdy spełnione są trzy warunki: stop odpowiada zakresowi usług, naddatek na obróbkę pozostawia czysty otwór, a dostawca weryfikuje skład, strukturę i wymiary za pomocą odpowiedniego sprzętu.
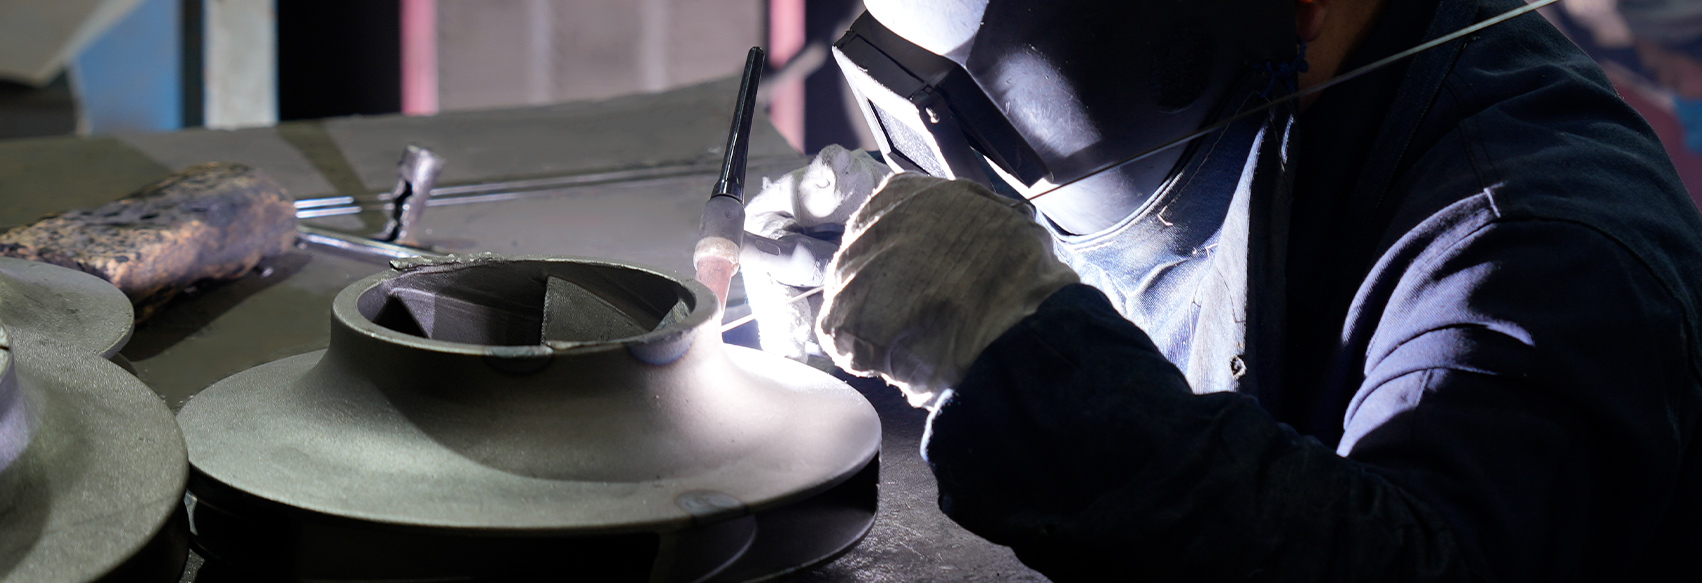
W naszej odlewni w Wuxi w Chinach linie odlewania odśrodkowego produkują rury wysokostopowe o średnicy zewnętrznej od 50 mm do 1000 mm i długości do 4000 mm, z obróbką cieplną i wykańczaniem mechanicznym wykonywanymi we własnym zakresie. Jeśli następna rura promiennikowa, walec piecowy, walec zlewowy lub tuleja ścieralna zależą od niezawodnej rury odlewanej odśrodkowo, zacznij od rysunku i opisu usługi. Stop jest kwestią obliczeń; kontrola procesu jest kwestią dowodów.